 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrúzia PVC rúr: Prečo nízky krútiaci moment neznamená vysokú kvalitu?
Ningbo Fangli Technology Co., Ltd.je avýrobca mechanických zariadenís viac ako 30-ročnými skúsenosťamizariadenie na vytláčanie plastových rúr, nová ochrana životného prostredia a nové materiálové vybavenie. Od svojho založenia bol Fangli vyvíjaný na základe požiadaviek používateľov. Prostredníctvom neustáleho zdokonaľovania, nezávislého výskumu a vývoja v oblasti základnej technológie a trávenia a absorpcie pokročilých technológií a iných prostriedkov sme sa vyvinuliLinka na vytláčanie PVC rúr, Linka na vytláčanie rúr PP-R, PE vodovodná / vytláčacia linka plynovodu, ktorý odporučilo čínske ministerstvo výstavby nahradiť dovážané produkty. Získali sme titul „Prvotriedna značka v provincii Zhejiang“.
V procese extrúzie PVC rúr sa často mylne pripisuje mnohým anomáliám spracovanianedostatočné mazanie. Keď sa krútiaci moment zvýši, tok taveniny sa stane nestabilným alebo sa povrch potrubia zdrsní, okamžitou reakciou v mnohých továrňach je pridanie ďalšieho maziva. Krátkodobo klesá krútiaci moment, zlepšuje sa tok materiálu a výrobná linka beží plynulejšie, čo vedie k ľahkému záveru, že problém bol vyriešený.
Nadmerné mazanie zvyčajne nie je úmyselné, ale postupne sa rozvíja prostredníctvom opakovaných úprav procesu. Keď výrobná linka narazí na kolísanie tlaku, drsné povrchy, príležitostné zasekávanie materiálu, zlé tavenie alebo zvýšené vytláčacie zaťaženie, operátori majú tendenciu postupne pridávať mazivo. Počiatočná výroba sa skutočne stáva hladšou. Keď sa však lubrikačný účinok stane príliš silným, častice živice majú tendenciu nadmerne kĺzať vo vnútri valca pred úplným roztavením. To vedie k zníženej rýchlosti tavenia, zníženej súdržnosti taveniny, nestabilnej plastifikácii a následne k užšiemu spracovateľskému oknu. Keďže sa zdá, že zariadenie stále funguje hladko, takéto problémy je často ťažké okamžite odhaliť v dielni.
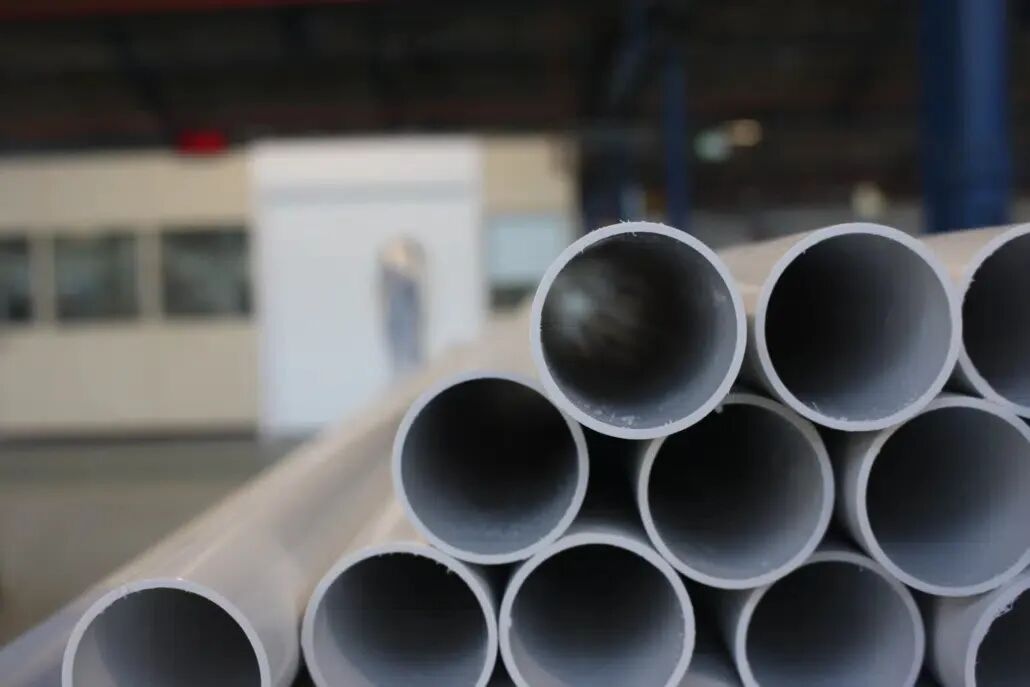
Ďalšou častou mylnou predstavou je, že „nižší krútiaci moment znamená lepšie mazanie“. V skutočnosti sa vytláčanie PVC spolieha na kontrolované procesy tavenia a strihania. Nadmerné mazanie oslabuje účinný šmykový účinok skrutky, čo vedie k nedostatočnému prenosu energie na tavenie. Hoci materiál tečie ľahšie, môže to ľahko spôsobiť neúplné roztavenie, matné alebo belavé povrchy, nestabilné vákuové dimenzovanie, zníženú rázovú húževnatosť, kolísanie hrúbky steny, nedostatočnú pevnosť zvarových línií, rozmerovú nestabilitu a nahromadenie lisovnice – obzvlášť výrazné pri vysokorýchlostnej extrúzii.
V prípade vysoko plnených formulácií CaCO₃ sa tento problém stáva ešte dôležitejším. Veľké množstvo plniva oslabuje účinnú väzbu medzi časticami živice, zatiaľ čo nadmerné množstvo maziva ďalej znižuje účinnosť tavenia. To má za následok pomalšiu plastifikáciu, kolísanie tlaku taveniny, zníženú pevnosť taveniny, krehké mechanické vlastnosti a zníženú konzistenciu spracovania pri rôznych zmenách. Niektoré továrne v snahe zlepšiť tekutosť pokračujú v pridávaní väčšieho množstva maziva, čím sa formulácia neúmyselne posúva ďalej od optimálnej rovnováhy spracovania. To je významný dôvod, prečo mnoho vysoko plnených formulácií rúr z PVC, hoci sa ľahko spúšťa, má problém udržať si dlhodobú stabilnú výrobu.
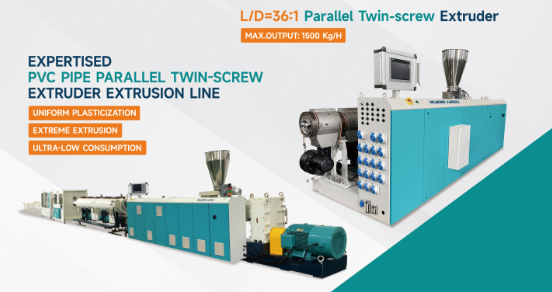
Preto mazanie nemožno hodnotiť oddelene od celého systému spracovania. Jeho účinnosť je spoločne ovplyvnená viacerými faktormi, vrátane obsahu plniva, ACR, CPE, systému stabilizátora, geometrie skrutky, rýchlosti vytláčania, teplotného profilu a konštrukcie lisovnice. Rovnaká schéma mazania, ktorá funguje dobre v systéme s nízkym obsahom náplne, môže spôsobiť neadekvátnu fúziu v systéme s vysokou náplňou.
Skúsení spracovatelia sa nestarajú o to, „ktoré mazivo je najsilnejšie“, ale skôr o to, či „systém mazania udržiava optimálnu rovnováhu fúzie“. Vynikajúce zloženie PVC nesleduje najnižší možný krútiaci moment; namiesto toho sa zameriava na najlepšiu rovnováhu medzi kvalitou fúzie, tokom taveniny, stabilitou spracovania a mechanickými vlastnosťami. V skutočnej výrobe je nízky krútiaci moment iba indikátorom procesu, nie indikátorom kvality. Skutočným cieľom je vždy stabilná fúzia, stabilné rozmery, stabilná kvalita povrchu a dlhodobá konzistentná výroba. Koniec koncov, formulácia, ktorá dnes vyzerá, že ponúka lepšiu tekutosť, sa môže zajtra veľmi dobre stať zdrojom sťažností na kvalitu.
Ak potrebujete viac informácií,Ningbo Fangli Technology Co., Ltd.vítame vás, aby ste sa obrátili na podrobný dopyt, poskytneme vám profesionálne technické poradenstvo alebo návrhy na obstarávanie vybavenia.
Odoslať dopyt
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.
Zásady ochrany osobných údajov