 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Bežné mylné predstavy o dvojzávitovkových extrudéroch: Prelomenie tradičných názorov na optimalizáciu procesov extrúzie
Ningbo Fangli Technology Co., Ltd.je avýrobca mechanických zariadenís takmer 30-ročnými skúsenosťamizariadenie na vytláčanie plastových rúr, nová ochrana životného prostredia a nové materiálové vybavenie. Od svojho založenia bol Fangli vyvíjaný na základe požiadaviek používateľov. Prostredníctvom neustáleho zdokonaľovania, nezávislého výskumu a vývoja v oblasti základnej technológie a trávenia a absorpcie pokročilých technológií a iných prostriedkov sme sa vyvinuliLinka na vytláčanie PVC rúr, Linka na vytláčanie rúr PP-R, PE vodovodná / vytláčacia linka plynovodu, ktorý odporučilo čínske ministerstvo výstavby nahradiť dovážané produkty. Získali sme titul „Prvotriedna značka v provincii Zhejiang“.
V priemysle výroby plastov sa takmer každý plastový diel spolieha na sofistikované spracovanie polymérnych formuláciídvojzávitovkové extrudéry(TSE). Vďaka svojim vynikajúcim vlastnostiam miešania, vysokej efektívnosti výroby a vynikajúcej konzistencii produktu,dvojzávitovkové extrudérysa stali nespornými lídrami v kontinuálnom zlučovaní.
Napriek tomu, že táto technológia sa vyvíja viac ako storočie, mnohí odborníci stále majú mylné predstavy o jej základných princípoch, čo vedie k odchýlkam počas rozširovania kapacity alebo skutočnej výroby. Dnes budeme hlboko analyzovať 5 najčastejších mylných predstáv o dvojzávitovkových extrudéroch.
Mylná predstava 1: Výkon dvojitej skrutky je mimoriadne citlivý na opotrebovanie
Mnohí veria, že akonáhle sa skrutky opotrebujú, výkon stroja prudko klesne. Realita je taká: Dvojzávitovkové extrudéry sú vo všeobecnosti menej citlivé na opotrebovanie ako jednozávitovkové extrudéry.
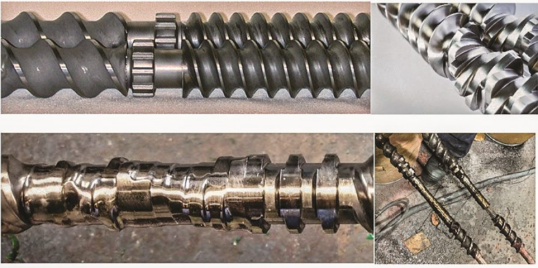
Skrutka nemusí byť nevyhnutne taká čistá a lesklá ako horný obrázok; ale rozhodne sa nesmie nosiť v rozsahu znázornenom na spodnom obrázku. (Zdroj obrázka: Leistritz)
- Pozitívna výhoda dopravy:Spoločne sa otáčajúce dvojskrutky majú jedinečný samostierací efekt. Opačné povrchové rýchlosti v zóne záberu poskytujú silnejšiu pozitívnu dopravnú schopnosť ako jednoduché závitovky.
- Veľká tolerancia opotrebenia:Pri dvojzávitovkových procesoch môžu skrutkové prvky alebo vložky hlavne stále správne fungovať aj pri priemernom opotrebovaní 3 až 5 %. Je to preto, že môžeme nezávisle nastaviť rýchlosť skrutky, aby sme kompenzovali zvýšené vôle. Naproti tomu limit opotrebenia pre jednoskrutky je zvyčajne len 1-2%.
- Nízke miestne náklady na výmenu:Dvojité skrutky využívajú modulárny dizajn zo stavebných blokov. Opotrebenie sa často sústreďuje v oblastiach s vysokým strihom a tlakom (približne 25-30% celkovej dĺžky), takže údržba vyžaduje výmenu iba týchto špecifických komponentov.
Tip odborníka:Skrutky zvyčajne vyžadujú výmenu štyrikrát častejšie ako sudy. Je to preto, že hroty závitoviek sú neustále v kontakte s materiálom, zatiaľ čo povrch valca sa dotýka špecifických prvkov len asi 25 % času.
Mylná predstava 2: Plnička vetracích otvorov môže vyriešiť všetky problémy so zaplavením vetracích otvorov
Keď vo ventilačnom otvore dôjde k „zaplaveniu odvzdušňovača“, mnohí inštinktívne pridajú ventilový uzáver. To však často funguje len ako „náplasť“ maskujúca problém a môže dokonca systém zbytočne skomplikovať.
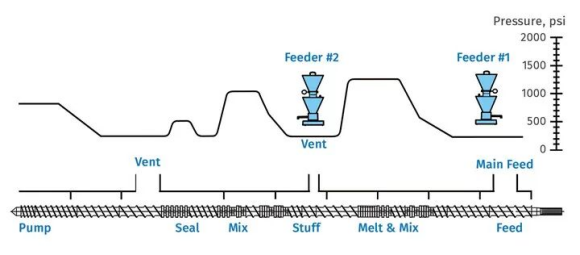
Ideálny skrutkový dizajn zaisťujúci nulový tlak na odvzdušňovačoch a prívodných miestach
- Dizajn je kľúčový: Ak je konštrukcia závitovky neadekvátna alebo je v čerpacej časti silný protitlak, tavenina bude prúdiť priamo do odvzdušňovacej kolóny. Pchávka nemôže zásadne vyriešiť zaplavenie spôsobené zlým dizajnom skrutiek.
- Skutočný účel odvzdušňovacieho plniva: Je vhodný pre formulácie obsahujúce neroztopené materiály (napr. práškové plnivá), čím zabraňuje hromadeniu týchto pevných látok vo vetracom otvore, keď sú prenášané vysokorýchlostnou parou.
- Analýza koreňovej príčiny: Ak sa normálne fungujúci prieduch náhle začne zaplavovať, prioritou by mala byť kontrola opotrebovania skrutky/hlavne, poruchy chladiaceho systému, upchatia sita alebo vysokého tlaku v matrici, než spoliehať sa na plnič ventilácie.
Mylná predstava 3: Očakávanie jednokrokového lineárneho zväčšenia z laboratória na výrobnú linku
"Prípravok fungoval v laboratóriu, takže určite bude fungovať na výrobnej linke." Tento predpoklad v praxi často zlyháva.
- Zložitosť okrajových podmienok: Rozšírenie pre výrobu zahŕňa viaceré "okrajové podmienky" vrátane voľného objemu, prenosu tepla (regulácia teploty taveniny), prenosu hmoty (miešanie a odplyňovanie) a obmedzenia krútiaceho momentu.
- Nelineárne zväčšenie mierky: Procesy s obmedzeným objemom sa merajú podľa kocky priemeru skrutky (D³), zatiaľ čo procesy s obmedzeným prenosom tepla sa merajú podľa štvorca (D²). Rozdiel medzi nimi je podstatný.
- Pravidlo palca: Priepustnosť laboratórnej alebo pilotnej linky by nemala byť menšia ako 1/10 cieľovej výrobnej kapacity. Ak je medzera väčšia, spoľahlivosť výpočtov so zväčšením sa výrazne znižuje.
Mylná predstava 4: Dvojzávitovkové extrudéry nie sú vhodné na vstrekovanie kvapalín
Dosiahnutie úrovne vstrekovania kvapaliny v komerčnom meradle presahujúce 70 % je úplne realizovateľné.
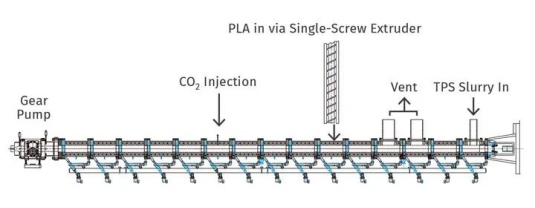
Optimalizovaná dvojzávitovková konštrukcia integrujúca tavenie, miešanie, superkritické vstrekovanie CO₂, chladenie a čerpanie
- Kľúčové faktory: Základom úspešného vstrekovania je viskozita kvapaliny a jej rozpustnosť v polyméri.
- Rôzne vybavenie: Vstrekovacie systémy, ako sú zubové čerpadlá, piestové čerpadlá, peristaltické čerpadlá alebo membránové čerpadlá, je možné zvoliť na základe charakteristík kvapaliny.
- Technika postupného vstrekovania: Pre vysokopercentné kvapalné formulácie (napr. > 70 %) je kľúčom postupné postupné vstrekovanie, aby sa zabránilo hromadeniu tekutiny v závitovkových kanáloch.
- Superkritické aplikácie: Moderná technológia s dvoma skrutkami môže stabilne vstrekovať superkritické tekutiny na spenenie, odstránenie prchavých látok alebo asistovanú plastifikáciu.
Mylná predstava 5: Špecifický krútiaci moment (alebo hustota krútiaceho momentu) je jediným indikátorom krútiaceho momentu
Pri hodnotení výkonu extrudéra sa často diskutuje o "špecifickom krútiacom momente" (ST, tiež známy ako hustota krútiaceho momentu, TD).
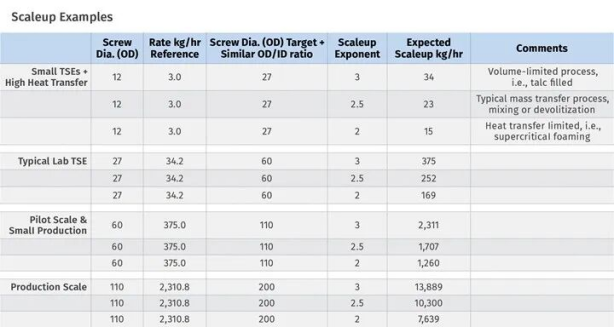
Rovnaký špecifický krútiaci moment, ale rôzne pomery OD/ID majú za následok výrazne odlišné voľné objemy a charakteristiky spracovania
- Definitívne obmedzenie: Vzorec pre špecifický krútiaci moment je ST = Md / a³, kde Md je maximálny krútiaci moment na hriadeľ a a je stredová vzdialenosť.
- Overlooks Volume: Tento výpočet neodráža voľný objem skrutky (FV). Voľný objem závisí od pomeru vonkajšieho a vnútorného priemeru skrutky (OD/ID) a priamo ovplyvňuje priepustnosť materiálu.
- Komplexné hodnotenie: Pri výbere zariadenia je potrebné nájsť optimálnu rovnováhu medzi kapacitou krútiaceho momentu a dostupným objemom skrutky.
Pochopenie základnej logiky dvojzávitovkového miešania a vyhýbanie sa týmto bežným kognitívnym pasciam je prvým krokom k zlepšeniu kvality a efektívnosti výroby.
Ak potrebujete viac informácií,Ningbo Fangli Technology Co., Ltd.vítame vás, aby ste sa obrátili na podrobný dopyt, poskytneme vám profesionálne technické poradenstvo alebo návrhy na obstarávanie vybavenia.
Odoslať dopyt
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.
Zásady ochrany osobných údajov